
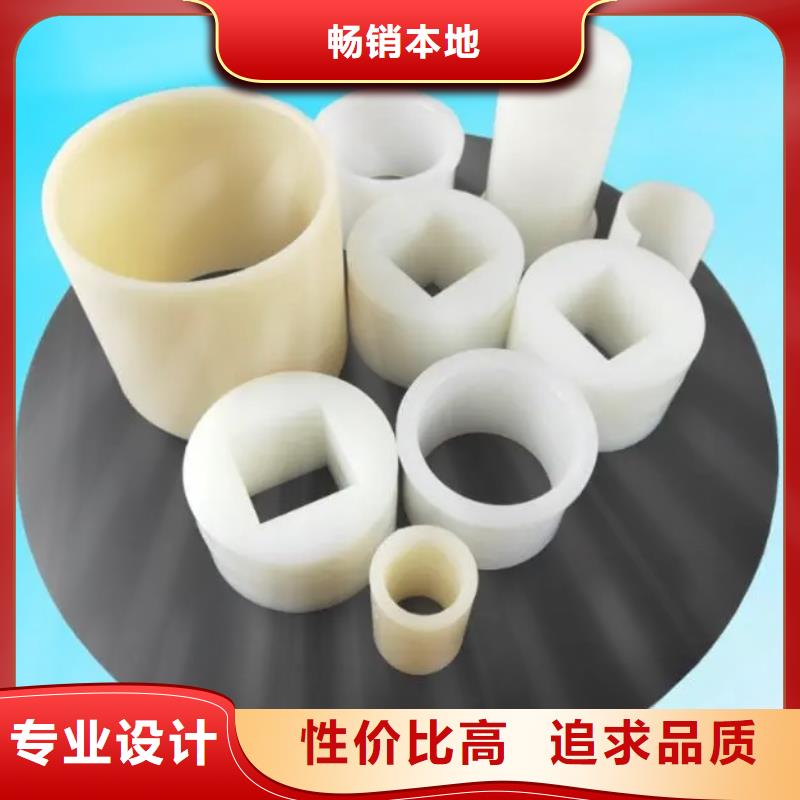


想要更直观地感受注塑产品_注塑塑料滚轮通过检测产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:六安舒城注塑产品_注塑塑料滚轮通过检测的图文介绍


六安舒城注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。


六安舒城注塑产品 制品熔结痕的方法10 制品产生熔结痕的原因: 1-1由于溶融材料的先头部分冷却固化在合流不造成条状的熔结痕。 1-2由于空气还有材料的挥发分被封闭 1-3型腔内残留有脱模剂。 相关联的知识:2-1 使用一个浇口,没有使材料从 2个方向合流的制品一般没有熔结痕,除此以外,如果想避免熔结痕只能改变浇口的位置使熔结痕发生在不显眼或看起来顺眼的位置。 2-2 模具上的销(在制品上的孔)一般都会发生熔结痕。 2-3因空气被封闭而产生熔结痕的现象非常多,所以必须使空气完全逸出。 2-4 也有用这种方法的:使产生熔结痕的地方发生在制品多余的薄片上,然后再把薄片切断 2-5 脱模剂过多而使熔融的材料的先头部分浮起送进型腔,肯定就会发生熔结痕 解决方法: 3-1 即时:提高射出速度,提高模具温度,提高料筒的温度,提高射出压力 3-2 短期的:增加气体逸出槽 3-3 长期的:改变浇口的位置。

六安舒城注塑产品 制品裂纹的方法 制品产生裂纹的原因: 1-1 由于成型设定条件引起的残余应力(过饱模) 1-2脱模时发生的残余应力 1-3制品的形状引起的应力集中 1-4 同镶块的热膨胀引起的误差 1-5材料的劣化 相关联的知识: 2-1 跟上一节变形同一原因 2-2 金属镶块预先加热,则可以缓和成型时的残余应力,同样的原理,用成型后的退火代替镶块加热也是一种方法. 2-3 在成型设定条件中,用下降射出压力这一措施是有效的。 2-4 如果脱模销分别是平衡的,在脱模是加上大点的力。


六安舒城注塑产品 3防止制品先端产生小的方法 制品产生小的原因 1-1模具内压力不足 相关联的知识 2-1 成型的设定条件应朝使材料流动性变好,模具内压力提高的方向设定 解决方法 3-1 即时:提高射出压力,提高加热料简的温度,提高模具温度,增大射出速度 3-2 短期:扩大浇口,流边,气口 3-3长期:使用流动性好的材料 . 由于材料的差异 4一1 流动性好的材料小邹纹很难产生 五。 参考事项 5-1 为了防止漩纹,放慢了射出速度,但如果射出速度慢,就会产牛小。


铭诺橡塑制品(六安市舒城县分公司)在激烈的市场竞争中,能实现稳步发展,靠的是以市场为导向,以质量为生命,以技术创新为依托。研究 舒城PE塑料注塑件、舒城本地附近塑料滑轮注塑厂市场的同时,不忘抓质量,并以不断的资金投入,确保技改项目的成功实施,从而提高了 六安舒城塑料件注塑加工、舒城本地塑料异形件注塑厂家产品质量,扩大了市场份额。市场经济不同情弱者,但也不会倾情于鲁莽,面对企业的生存竞争,更多的是依靠理性和智慧。以 舒城本地开模注塑件厂家、舒城注塑塑料滚轮产品质量赢得市场。


六安舒城注塑产品 参考事项 5-1所谓材料的流动性,一般指测定在一定的温度,一定的压力下的材料在一定的时间内流入注流孔的重量。表示材料的流动性能有材料的融化指数。例如:聚本乙烯的融化指数为在 190 度下加上 2160+-10 度的载荷挤出时 10 分钟流过注流孔的重量。 5-2 作为测定树脂流动性的使用方法,使用螺旋流动(旋涡)模具,用这个可以测定出树脂填充的长度结果射出保压时间在一定时间以上同填充长度没有关系,但是太短的场合会引起填充不足(缺料)。司材料在料筒内滞留的时间无关 射出速度如果太慢,填充变得不充分,然而在一定值以上的速度会影响很小模具温度高的为好,影响也小。 螺杆可塑化行程假如有稍微剩余的话,填充长度变长。 射出压力同填充长度大体上是直线关系


